Performance usine de transformation : 7 leviers concrets
La performance d’une usine de transformation se joue dans les flux, la disponibilité des équipements, la maîtrise matière et la capacité des équipes à réagir vite. Les gains les plus durables viennent d’un pilotage coordonné, plutôt que d’investissements isolés.
Chaque site doit relier ses indicateurs opérationnels à ses priorités économiques : produire au bon coût, tenir les délais, sécuriser la qualité et réduire les consommations. Voici sept leviers pour structurer cette démarche et prioriser les chantiers à impact.
Structurez vos priorités pour le prochain trimestre ↓
1. Cartographier les flux pour révéler les pertes de productivité
Le premier levier consiste à visualiser le parcours réel des matières, des composants et des informations, depuis l’approvisionnement jusqu’à l’expédition. Cette cartographie fait apparaître les attentes entre postes, les stocks intermédiaires excessifs, les doubles manutentions et les retours en arrière qui dégradent les marges.
Une observation sur le terrain permet de distinguer le cycle théorique du cycle réellement subi par un ordre de fabrication. L’équipe de pilotage peut ensuite mesurer les temps de changement de série, les arrêts courts répétés, les attentes de validation qualité et les ruptures d’alimentation. Un goulot d’étranglement identifié en amont peut neutraliser les efforts réalisés sur les postes suivants.
Le stockage mérite une analyse spécifique. Des zones mal dimensionnées ralentissent les flux et augmentent le risque de détérioration des matières. Pour les profilés, tubes ou autres produits encombrants, un stockage des charges longues adapté facilite l’accès, réduit les manutentions et sécurise les opérations.
2. Adapter les équipements aux contraintes réelles de production
La capacité nominale d’une machine renseigne peu sur sa contribution effective à la production. Il faut l’évaluer au regard des cadences réellement atteignables, des temps de réglage, du taux de rebut, de la disponibilité des pièces de rechange et de la compétence requise pour l’exploiter.
Un équipement performant répond à la variabilité des matières premières et à l’évolution des volumes. La modularité peut justifier un investissement lorsque les séries changent fréquemment ou que les exigences clients évoluent. À l’inverse, une installation surdimensionnée immobilise du capital et alourdit les coûts fixes sans créer de rendement supplémentaire.
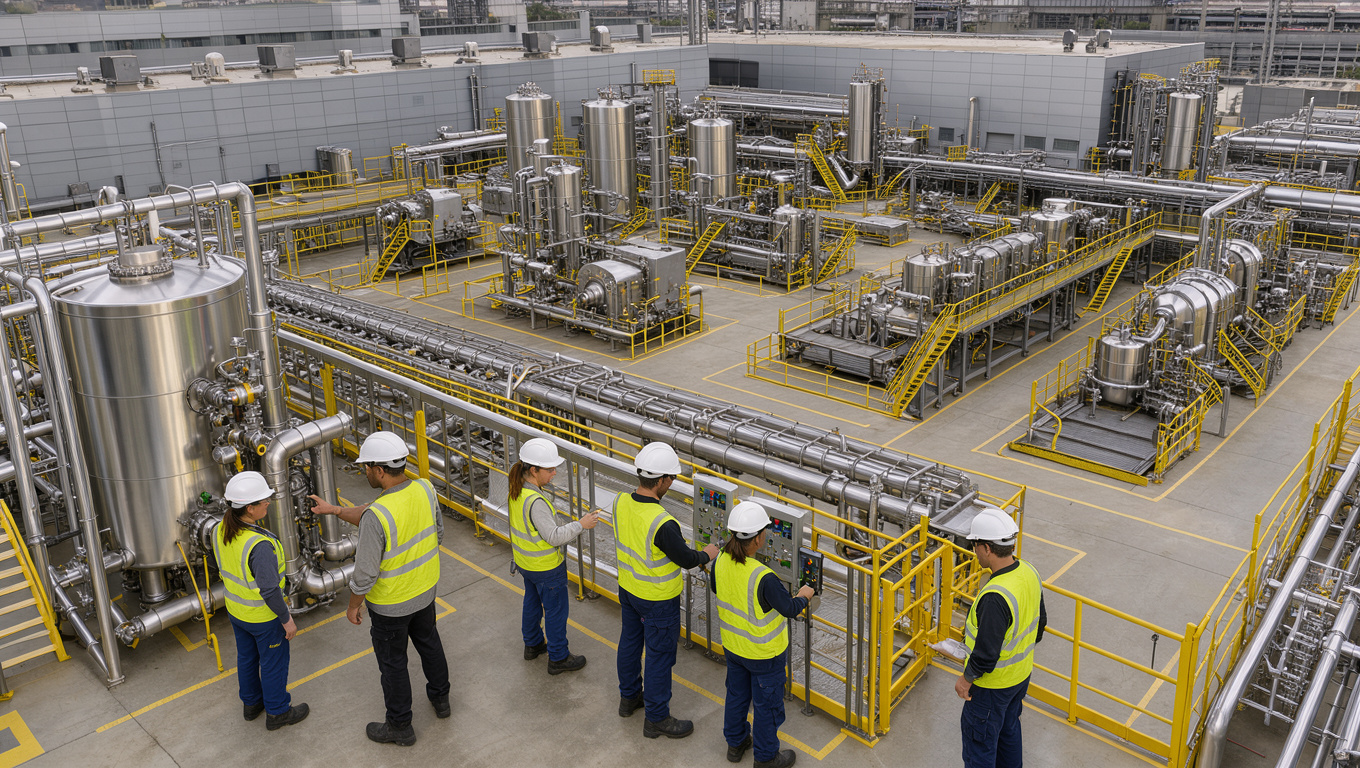
Dans les activités de transformation minérale, le choix du procédé influence directement le rendement matière, la qualité finale et les consommations. Lorsqu’il faut comparer les options selon la granulométrie, les impuretés ou les contraintes de séparation, cette analyse des procédés par voie humide apporte un repère utile pour relier la technologie aux objectifs industriels.
Avant toute décision, établissez un dossier comparatif incluant le coût total de possession : acquisition, intégration, énergie, maintenance, consommables, formation et conséquences sur les flux périphériques.
3. Réduire les consommations d’énergie et de ressources
L’énergie, l’eau, l’air comprimé et les consommables pèsent sur le coût de revient unitaire. Leur pilotage devient réellement utile lorsqu’il est rattaché à une unité produite, à une tonne transformée ou à une heure de fonctionnement. Un relevé global de facture ne permet pas d’identifier les dérives d’un atelier ou d’un équipement.
Commencez par isoler les postes les plus consommateurs : fours, broyage, pompage, séchage, froid industriel, air comprimé ou ventilation. Les mesures par zone et par équipement permettent ensuite de différencier une hausse liée au volume d’une dérive technique. Une fuite d’air, un moteur mal réglé ou un cycle de chauffe inutile deviennent alors des sujets de maintenance et non des coûts invisibles.
Les pistes d’amélioration incluent la récupération de chaleur, la recirculation de l’eau de process, la réduction des pertes matière et la valorisation des coproduits. Chaque projet doit être arbitré selon son délai de retour, son effet sur la qualité et sa capacité à réduire les risques d’exploitation.
4. Renforcer la qualité et organiser la maintenance autour des points critiques
Le quatrième levier vise à empêcher les non-conformités de progresser dans la chaîne de valeur. Les contrôles en réception sécurisent les matières entrantes ; les contrôles en cours de production limitent l’accumulation de défauts ; le contrôle final protège la relation client. Leur fréquence doit dépendre du niveau de risque et du coût potentiel d’un écart.
Les données de production donnent une base solide pour agir : défauts récurrents, dérives par équipe, taux de rebut par référence, retouches et réclamations. Relier ces données aux paramètres machine, aux lots de matières et aux opérateurs aide à traiter les causes, plutôt qu’à multiplier les contrôles finaux.
La maintenance préventive s’inscrit dans la même logique. Classez les équipements selon leur criticité : impact sur la sécurité, risque d’arrêt global, délai d’approvisionnement des pièces et coût de panne. Les historiques d’incidents doivent guider les remplacements planifiés, les gammes de contrôle et la gestion des pièces stratégiques. Une maintenance bien ciblée protège le taux de disponibilité sans générer des interventions inutiles.
5. Donner aux équipes les moyens d’améliorer le process
Les opérateurs, techniciens et responsables d’atelier détectent les anomalies avant qu’elles ne remontent dans un tableau de bord. Leur donner des indicateurs simples transforme ces signaux terrain en actions mesurables : cadence, rendement matière, défauts, arrêts, consommation et respect du planning.
Un rituel court, organisé au plus près de la production, permet de prioriser les irritants et d’attribuer clairement les actions. Les chantiers d’amélioration continue gagnent en efficacité lorsqu’ils traitent un problème précis, avec un responsable, une échéance et une mesure avant-après.
La coordination avec les fournisseurs constitue également un facteur de stabilité. Des spécifications ambiguës, des délais irréguliers ou des variations de qualité créent des aléas coûteux en atelier. Une relation fournisseur durable facilite le partage des exigences, la résolution des incidents et la sécurisation des capacités.
Les outils numériques peuvent accélérer la circulation des données, à condition d’accompagner les usages. La réussite dépend moins du logiciel choisi que de la qualité des données saisies, de la clarté des rôles et de l’appropriation par les équipes.
6. Performance d’usine : piloter le prochain trimestre
Le septième levier est le tableau de bord de décision. Il doit concentrer les indicateurs qui permettent d’arbitrer rapidement, sans noyer les responsables dans des mesures secondaires. Le coût de production unitaire, le taux de disponibilité, le rendement matière, le taux de rebut, le respect du délai de fabrication et la consommation énergétique par unité constituent une base cohérente.
Pour chaque indicateur, définissez une cible, un seuil d’alerte, une fréquence de revue et un responsable. Un écart doit déclencher une investigation concrète : dérive de matière première, perte de cadence, panne répétitive, défaut qualité ou hausse de consommation. Cette discipline transforme le reporting en outil de pilotage opérationnel.
La performance usine de transformation progresse lorsque les investissements, les processus et les équipes poursuivent les mêmes priorités. Commencez par un diagnostic court des flux et des équipements critiques, sélectionnez deux ou trois actions rentables, puis mesurez leurs effets sur la marge et le service client. Cette méthode crée des gains visibles et prépare les décisions industrielles suivantes.
- Cartographier les flux réels de production
- Identifier les équipements et postes les plus critiques
- Mesurer les consommations par zone et équipement
- Analyser les défauts récurrents et les taux de rebut
- Définir une cible et un seuil d’alerte par indicateur
- Sélectionner deux ou trois actions rentables
- Attribuer un responsable et une échéance à chaque action
- Mesurer les effets sur la marge et le service client